Artykuł sponsorowany
Kiedy obróbka tokarska staje się osią procesu, a kiedy tylko jedną z operacji detalu
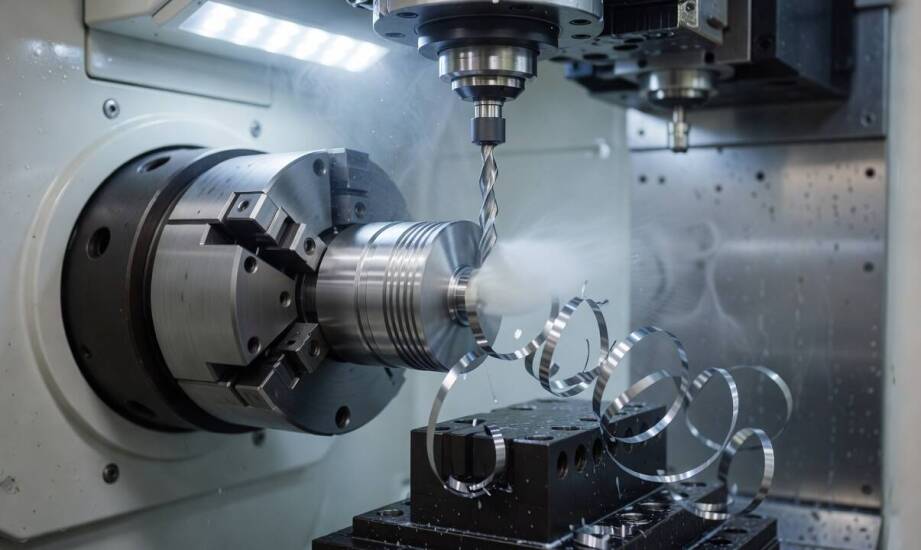
Proces wytwarzania precyzyjnych detali cylindrycznych zmusza technologów do podjęcia wczesnej decyzji układającej cały cykl produkcyjny. Producent musi rozstrzygnąć, czy dany element da się całkowicie zamknąć w jednym łańcuchu operacji, czy skomplikowana geometria wymusi podział na kilka odrębnych stanowisk obróbczych. Taka decyzja bezpośrednio rzutuje na liczbę niezbędnych zamocowań przedmiotu w uchwycie, całkowity czas cyklu dla pojedynczej sztuki oraz ostateczną dokładność wymiarową całej partii. Kształt, proporcje i rozmieszczenie poszczególnych cech wyznaczają, w którym momencie toczenie CNC staje się nadrzędnym punktem harmonogramu, a kiedy służy jedynie jako zgrubny etap wstępny przed bardziej wymagającym skrawaniem wieloosiowym. Analiza tych parametrów pozwala uniknąć błędów na etapie ofertowania i skraca drogę od surowego wałka do gotowego podzespołu.
Przeczytaj również: Dlaczego warto skorzystać z usługi sprzątania powierzchni biurowych?
Jakie cechy geometrii czynią tokarkę głównym środowiskiem pracy?
Większość technicznych detali o przekroju obrotowym – w tym wały napędowe, osie, tuleje łożyskowe czy kołnierze montażowe – opiera swoją konstrukcję na współosiowych średnicach zewnętrznych i wewnętrznych. Występowanie licznych stopni, głębokich rowków pod pierścienie osadcze oraz gładkich otworów usytuowanych dokładnie w środku detalu wymusza zastosowanie tokarki jako bazowej maszyny obróbczej. Urządzenie to kształtuje powierzchnie cylindryczne z bardzo wysoką powtarzalnością, najczęściej pozwalając na obrobienie większości bryły w zaledwie jednym lub dwóch chwytach. Złożone elementy wielostopniowe praktycznie zawsze opierają swój proces technologiczny na ruchu obrotowym materiału. Alternatywne metody, na przykład interpolacja kołowa na frezarce, zazwyczaj nie gwarantują utrzymania tak rygorystycznych tolerancji bicia osiowego i chropowatości.
Przeczytaj również: Funkcjonalność i estetyka: dlaczego warto zainwestować w osłonę na koła wózka inwalidzkiego?
W układzie tokarskim narzędzie skrawające porusza się precyzyjnie kontrolowanym ruchem posuwistym, podczas gdy właściwą prędkość skrawania nadaje obracający się wrzecionem półfabrykat. Mechanizm ten pozwala generować gładkie płaszczyzny cylindryczne, stożki oraz łagodne przejścia konturowe w sposób niemal ciągły. Brak konieczności zmiany orientacji przestrzennej detalu redukuje ryzyko skumulowanych błędów pozycjonowania. Zdarza się jednak, że po wyprofilowaniu głównej bryły element musi trafić na kolejne stanowiska. Dzieje się tak przy projektach przewidujących wykonanie głębokich rowków czołowych o wąskich tolerancjach szerokości lub nacięcie gwintów trapezowych trudnych do wygenerowania płytką. Podobna sytuacja występuje, gdy materiał wymaga obróbki cieplnej przed ostatecznym szlifowaniem powierzchni pod łożyska.
Przeczytaj również: Poradnik dla fachowców: jak wykorzystać śruby w codziennej pracy?
Współpraca skrawania osiowego z frezowaniem i cięciem laserem
Występowanie w dokumentacji technicznej płaszczyzn montażowych, asymetrycznych gniazd, wielowypustów lub otworów rozmieszczonych poza główną osią obrotu radykalnie zmienia podejście do pisania programu. W takich sytuacjach standardowe skrawanie osiowe wymaga ścisłego uzupełnienia technikami frezarskimi albo wierceniem poprzecznym. Nowoczesne centra obróbcze wyposażone w napędzane narzędzia oraz oś Y pozwalają przeprowadzić znaczną część operacji wertykalnych i horyzontalnych w tym samym fizycznym ustawieniu maszyny. Taka bezpośrednia integracja eliminuje ryzyko utraty bazy pomiarowej przy przepinaniu detalu, ponieważ maszyna wierci i frezuje płaskie fragmenty bez wyciągania metalu z uchwytu. Cechy mocno odsunięte od osi lub wymagające wybrania dużej ilości materiału ciężkimi głowicami frezarskimi przenosi się na niezależną frezarkę. Taki krok gwarantuje układowi sztywność i chroni wrzeciono tokarki przed wibracjami.
Zanim pręt lub rura w ogóle trafi w szczęki maszyny, technolodzy często optymalizują sam kształt półfabrykatu wejściowego. W wielu projektach opłaca się najpierw przygotować wsad za pomocą wycinania laserowego blach, grubościennych rur czy specjalnych profili. Wypalenie obrysu zbliżonego kształtem do gotowego wyrobu mocno ogranicza objętość stali lub aluminium przeznaczonego do późniejszego mechanicznego usunięcia wiórowego. Mniejszy naddatek materiałowy oznacza znacznie krótszy czas zajętości wrzeciona oraz diametralnie obniża zużycie drogich płytek z węglików spiekanych, co przynosi wymierne korzyści przy realizacji liczących tysiące sztuk serii produkcyjnych.
Co ostatecznie decyduje o płynności wieloetapowego procesu?
O rynkowym sukcesie i technicznej poprawności cyklu produkcyjnego decyduje nie sam wybór idealnej maszyny, lecz przemyślane dopasowanie całego łańcucha operacji do specyficznej geometrii detalu oraz wielkości zamawianej partii. Inżynier rozpisujący karty technologiczne analizuje możliwości obróbcze zakładu, twardość stopu i potencjalne wąskie gardła, jak skłonność wiotkich wałków do wpadania w rezonans. Prawidłowo skomponowana sekwencja obróbki zgrubnej, wykańczającej i operacji pobocznych stabilizuje wymiary, ogranicza straty czasowe na niepotrzebne przezbrojenia i pozwala utrzymać identyczną jakość od pierwszego do ostatniego egzemplarza w serii.
Firma Amstal z Modlnicy opiera swoją praktykę na zintegrowanej obsłudze takich wieloetapowych zleceń dla przemysłu motoryzacyjnego, wentylacyjnego oraz elektronicznego. Przedsiębiorstwo samodzielnie realizuje rozbudowane cykle wytwórcze, sprawnie łącząc dokładne profilowanie CNC z cięciem strumieniem wody, drążeniem elektroerozyjnym oraz finalnym montażem zaawansowanych podzespołów. Obecność zróżnicowanych technologii w obrębie jednego zakładu pozwala wyprowadzić skomplikowane komponenty w jednym spójnym procesie, bez konieczności dzielenia odpowiedzialności pomiędzy zewnętrznych podwykonawców.
Kategorie artykułów
Polecane artykuły

Zakonne domy opieki w Warszawie – jakie korzyści oferują dla seniorów?
Zakonne domy opieki w Warszawie oferują seniorom warunki do życia, łącząc opiekę z duchowym wsparciem. Top-Dom zapewnia opiekę oraz warunki pobytu, z uwzględnieniem potrzeb każdego podopiecznego. Zakres dostępnych zajęć oraz organizacja dnia mogą wpływać na samopoczucie mieszkańców w takim środowisk

Jak przygotować górską działkę pod studnię: teren, dojazd i roboty przed odwiertem
Górska działka stawia przed inwestorem specyficzne wyzwania podczas planowania własnego ujęcia wody. Stromy spadek terenu, obecność płytko zalegających skał oraz ograniczony dojazd determinują możliwość bezpiecznego wprowadzenia ciężkiego sprzętu wiertniczego. W naszej praktyce na terenie Podbeskidz